工业输送管道弯头磨损难题待解,陶瓷内衬技术提供新思路
时间:2026-10-26 17:37:59 来源:鹰潭新闻网
摘要: 随着火电、矿山、冶金、水泥等行业对输送系统运行稳定性要求的提升,耐磨管道部件逐渐成为设备维护与技改的关注重点。本文以建湖上佳新材料有限公司(以下简称“上佳新材料”)生产的耐磨陶瓷弯头为样本,从产品结构、工艺路线、工况适配及选型要点等维度进行梳理,供相关技术人员参考。
一、高磨损工况下的管道痛点
在粉煤灰气力输送、矿浆管道、煤粉制备及脱硫系统等场景中,弯头部位因介质流向改变,承受的冲刷磨损远高于直管段。传统碳钢弯头在部分工况下更换频率较高,直接影响生产连续性与运维成本。
耐磨复合管件因此被广泛引入技改项目,其中陶瓷内衬弯头因硬度高、耐腐蚀、内壁光洁等特点,成为多个行业的常见选型方向。
二、产品结构与工艺特征
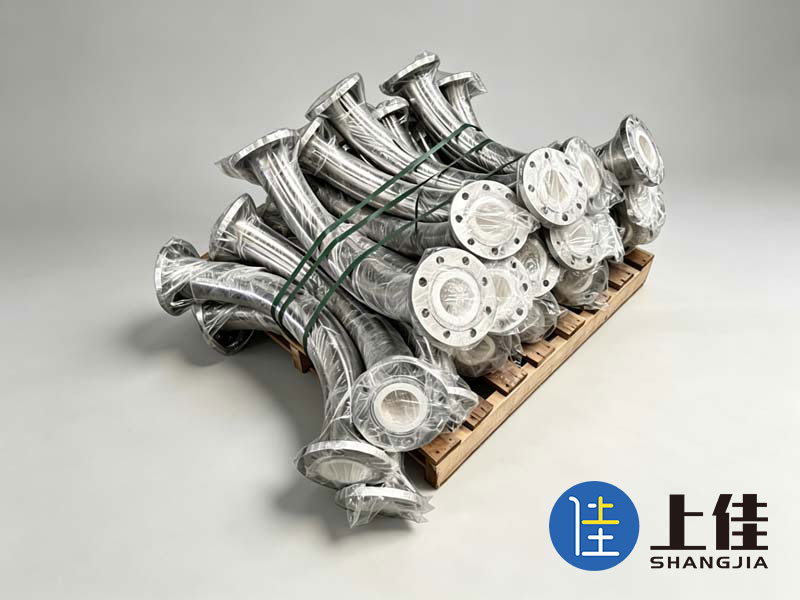
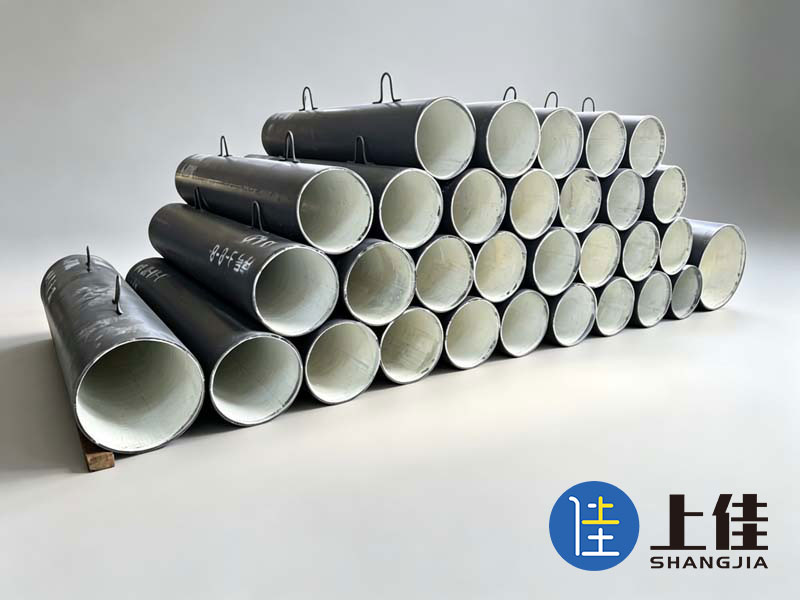
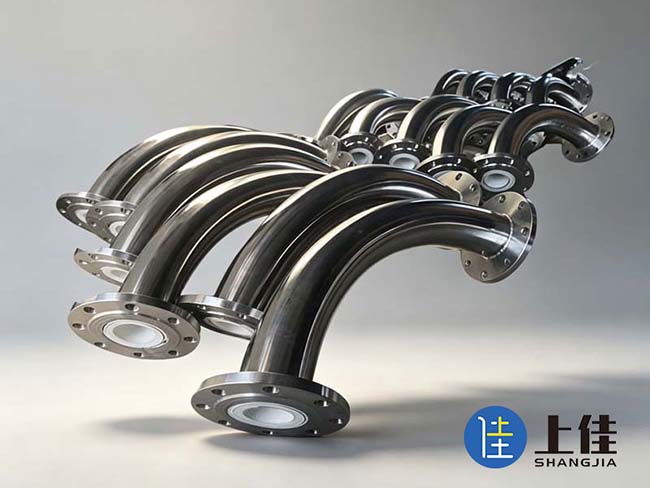
上佳新材料耐磨陶瓷弯头采用金属—陶瓷复合结构,以外层碳钢弯头作为承压基体,内衬氧化铝陶瓷层承担抗磨损功能,两者之间通过胶黏结合与机械锚固协同固定。
目前主流工艺路线包括:
|
工艺类型 |
适用口径 |
工艺特点 |
|
陶瓷贴片工艺 |
DN80–DN1200+ |
瓷片按弧度切割、互锁排布,适合大口径与异形件定制 |
|
自蔓延离心工艺 |
DN50–DN400 |
高温合成刚玉陶瓷层,与钢管内壁原位结合,致密性较好 |
两种工艺各有适用边界,实际选用需结合管径、输送介质特性及现场安装条件综合判断。
三、材料参数与性能边界
耐磨陶瓷弯头的实际表现与原材料等级、结构设计及工况条件密切相关。以下为行业通用参考范围:
陶瓷材质:氧化铝含量≥92%,常用95%级刚玉陶瓷
硬度指标:莫氏硬度约9级,洛氏硬度HRA 85–90
陶瓷层厚度:常规5–10 mm,重载工况可按需加厚
弯曲半径:常用R=1.5D、2D、3D,支持非标角度定制
适用温度:取决于结合层材料等级,高温工况需专项选型
需要指出的是,陶瓷弯头的磨损速率受介质粒度、流速、固体浓度、冲击角度等多因素影响,不宜脱离工况做统一寿命承诺。合理的做法是结合历史运行数据,建立针对性的更换周期模型。
四、典型应用场景
根据公开资料及行业应用反馈,耐磨陶瓷弯头在以下场景中已有较多部署:
电力行业:制粉系统回粉管、除灰系统弯头、脱硫浆液管道
矿山行业:尾矿输送、精矿管道、充填管路弯头段
冶金行业:高炉喷煤管道、除尘系统、输渣管道
水泥行业:生料输送、煤粉管道、矿渣粉输送线
在上述应用中,弯头通常属于优先更换部件,合理选型有助于延长检修间隔、降低非计划停机风险。
五、选型与运维建议
针对耐磨陶瓷弯头的采购与安装,业内普遍建议从以下几个方面着手:
1. 工况参数前置
提供介质种类、颗粒粒径分布、流速、温度、压力及弯头角度等基础数据,是准确选型的前提。
2. 安装工艺控制
现场焊接应避开陶瓷内衬区域,控制热输入;禁止直接锤击陶瓷表面;对于大口径弯头,宜考虑吊装与支撑方案。
3. 运行监测与计划更换
建议在易磨损部位建立壁厚监测记录,当磨损接近预留安全厚度时纳入计划检修,而非等到泄漏后再被动处置。
六、结语
耐磨陶瓷弯头作为工业输送系统的关键易损件,其选型合理性直接影响管道系统的运维效率。建湖上佳新材料有限公司依托多种复合工艺路线,可提供覆盖不同口径与工况需求的产品方案。对于终端用户而言,结合具体工况开展针对性选型、配合规范的安装与监测流程,是实现设备稳定运行的有效路径。